
Начало
>
Продукти > Жълта оловна производствена линия
>
Ново оборудване за производствена линия на жълто олово
Продукти


Ново оборудване за производствена линия на жълто олово
Rongsheng е реномиран китайски производител и доставчик с дългогодишен опит, специализиран в ново производство на производствено производство на жълти олово. Надяваме се да установим търговски връзки с вас.
Изпратете запитване
Описание на продукта
В конкурентната индустрия за обработка на олово новото оборудване за производство на жълти олово се откроява като авангардно решение, предназначено да оптимизира ефективността, да намали разходите и да повиши качеството на продукта. Това оборудване е специално пригодено за производството на продукти на олово, като гарантира безпроблемен и високодобивен процес. По -долу ние предоставяме подробен преглед на параметрите, функциите и предимствата на продукта, заедно с техническите спецификации, за да ви помогнем да вземете информирано решение.
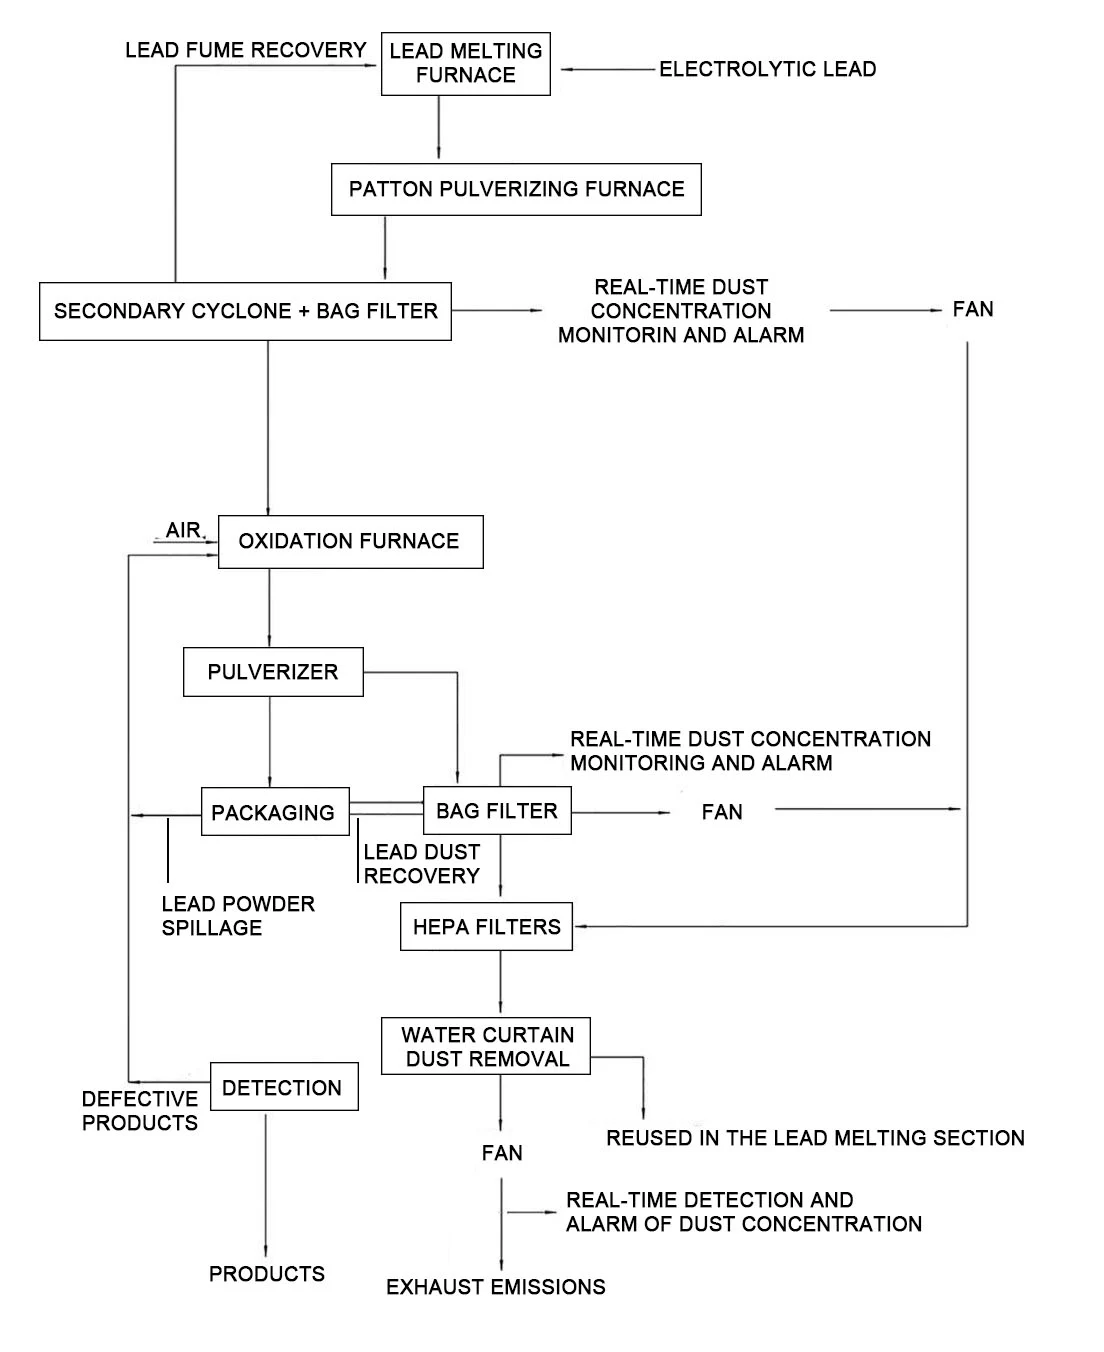
Процесът е описан по следния начин:
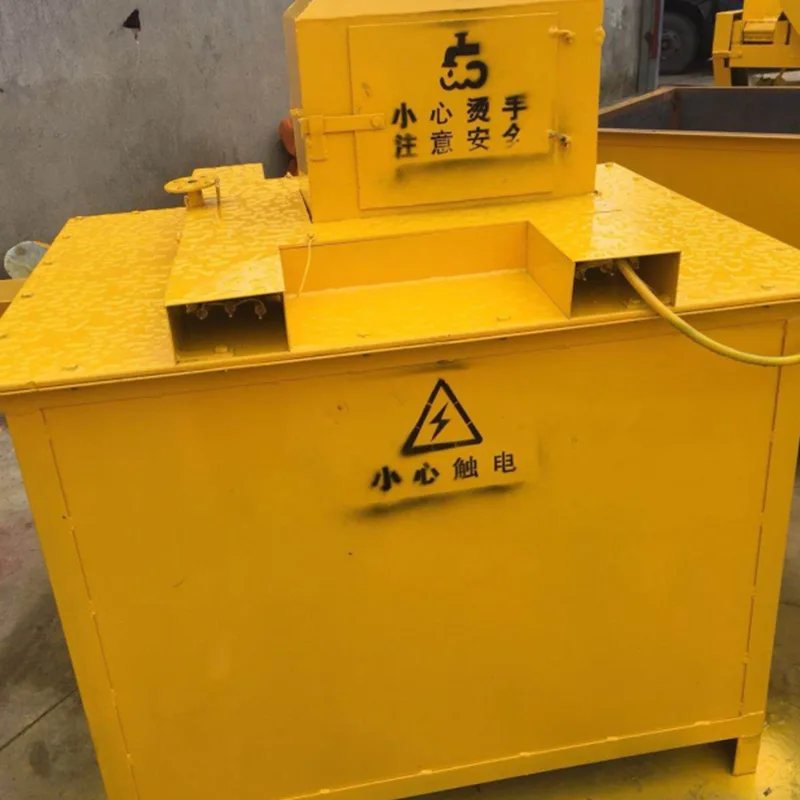
(1) Електролитична оловна топеща пещ
Първо, електролитичната олово се прехвърля ръчно в оловната топеща пещ. Пещта се нагрява до приблизително 500 ° C (използва се електрическото отопление по време на процеса на топене на олово). След това електролитичното олово се разтопява в течна форма и се подава в машината Barton за производство на прах. Процесът на топене на олово е напълно затворен и по време на процеса се генерира малко количество оловен дим и оловна шлака.
В оловната топяща се пещ на жълтата производствена линия на проекта, водещият дим се обработва с филтри за торбички, преди да бъде подаден в система за отстраняване на прах от водна завеса. Изпускателният газ се изхвърля чрез 20-метров стек от ауспух. След това водещият дим и прах, след като филтрите за торбички се похранват в оловната пещ за топене за повторна употреба.
Системата за отстраняване на прах от водна завеса редовно се източва и изпраща в станцията за пречистване на отпадни води за пречистване.
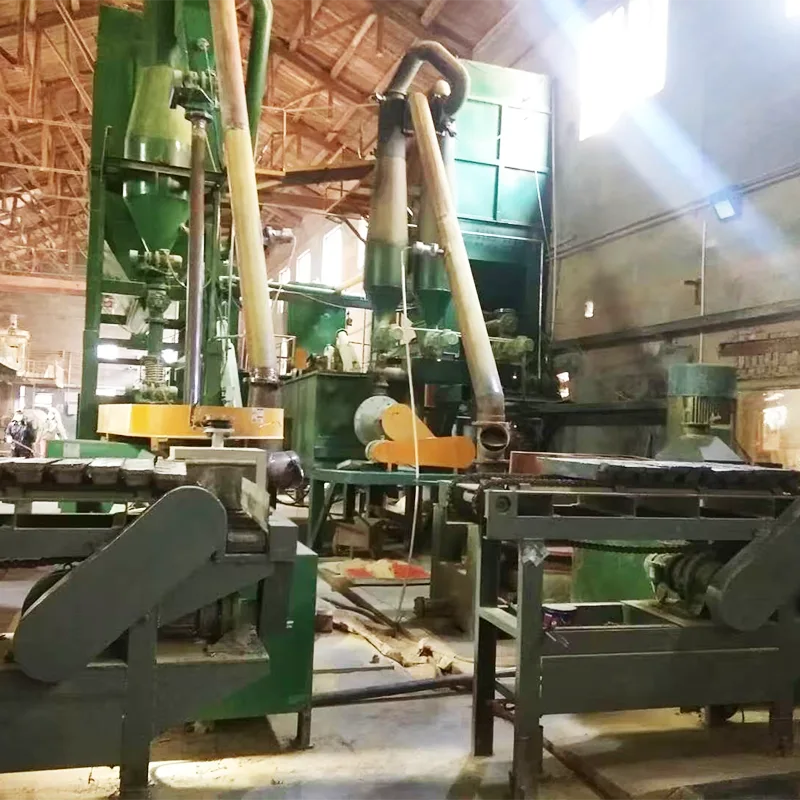
(2) Машината Barton произвежда прах, а колекционерът на прах събира праха.
Оловен прах е активният материал, използван при производството на табели на оловно-киселина. Това е прахообразно гранулирано вещество на метално олово, покрито със слой PBO. Той се образува от чиста олово чрез специфичен процес на термично окисляване. Течността, изтичаща от оловната топеща пещ, се охлажда и гранулира, а разтопената олово влиза в пещта на Бартън.
Производственият процес обикновено включва първо топене на чиста олово, след което позволява разтопената олово до преливане в пещта на Бартън при естествено различие в налягането.
Оловният оксид е предимно тетрагонен, със среден диаметър на частиците приблизително 2 μm и повърхностна площ от приблизително 2,4-2,8 m2/g. Водещият прах след първоначалното окисляване се пренася в окислителната пещ чрез конвейер Jiaolong чрез вторичен циклон сепаратор и канал за филтър за торбички. Тази производствена линия разполага с индуциран вентилатор на черновата в филтърната единица на циклона и чантата. Както водещият прах, и колекционерът на прах работят при отрицателно налягане. Задържаният олово от циклона сепаратор и филтър за торбички се предава в пещта на окисляването заедно с първоначалния оловен прах. (3) Окисляване в окислителна пещ
Окислителната пещ се поддържа при температура 680-700 ° С (загрята от въглища по време на процеса на окисляване). Прахът от оловен оксид (който също съдържа известна олово), произведен в процеса на пулверизиране, се пече и допълнително окислява. Процесът на окисляване се разбърква непрекъснато (непрекъснато производство). Оловото, заобиколено от оловен оксид, създава окислителна среда, което позволява да се появи окисляване. Реакцията в крайна сметка дава изключително чисто жълто олово. Оксидният продукт се охлажда косвено от система за водно охлаждане, бързо се охлажда до под 100 ° C. След това той влиза в запечатан съд за смесване и се транспортира до пулверизатора. Процесът на окисляване в окислителната пещ е напълно затворен процес с въздушен вход в края на захранването, което води до генериране на оловен дим или прах. ⑷ Смилане и опаковане на продукта
Оловен оксид, произведен от калциниране в окислителната пещ, е смес от бучки и прахове. Според стандартите за качество на жълтото олово, производителите имат специфични изисквания за размера на жълтите оловни частици. Например, остатъкът на ситото (с помощта на сито от 180 меша) трябва да бъде ≤1,5%. Следователно суровият продукт от окислителната пещ трябва да бъде пулверизиран преди опаковане и изпращане. Тулверизиращото оборудване е напълно запечатано и поддържано при стайна температура.
Опаковката на продукта се извършва ръчно. Прахът може да падне по време на процеса на опаковане, генерирайки малко количество оловен прах. Това се събира заедно с оловния прах от процеса на пулверизация чрез устройство за събиране на отработени газове и се подава във филтър за торбички. След третирането тя навлиза в система за отстраняване на прах от водна завеса, като изпускателният газ се изхвърля през 20-метров стек от изпускане. Оловен прах, хванат от филтъра за торбички, се връща в процеса на опаковане за преопаковане. Процесът на превключване на опаковъчни торбички води до известно разливане на прах, съдържащ олово. Това ще се събира редовно и се връща към процеса на окисляване за повторно окисляване, като в крайна сметка ще подобри качеството на продукта и избягвайки изхвърлянето на опасни отпадъци.
Водата рядко се използва за почистване на пода в растението; Вместо това се използва вакуумиране. Тъй като трансферите между различни работни секции на проекта използват предимно механично предаване и запечатани операции, ръчното разливане е минимално, което води до минимално олово на пода на растението. Малкото количество оловен прах, събран след почистване, след това се използва повторно в процеса на окисляване.
Процес на производство на жълти олово
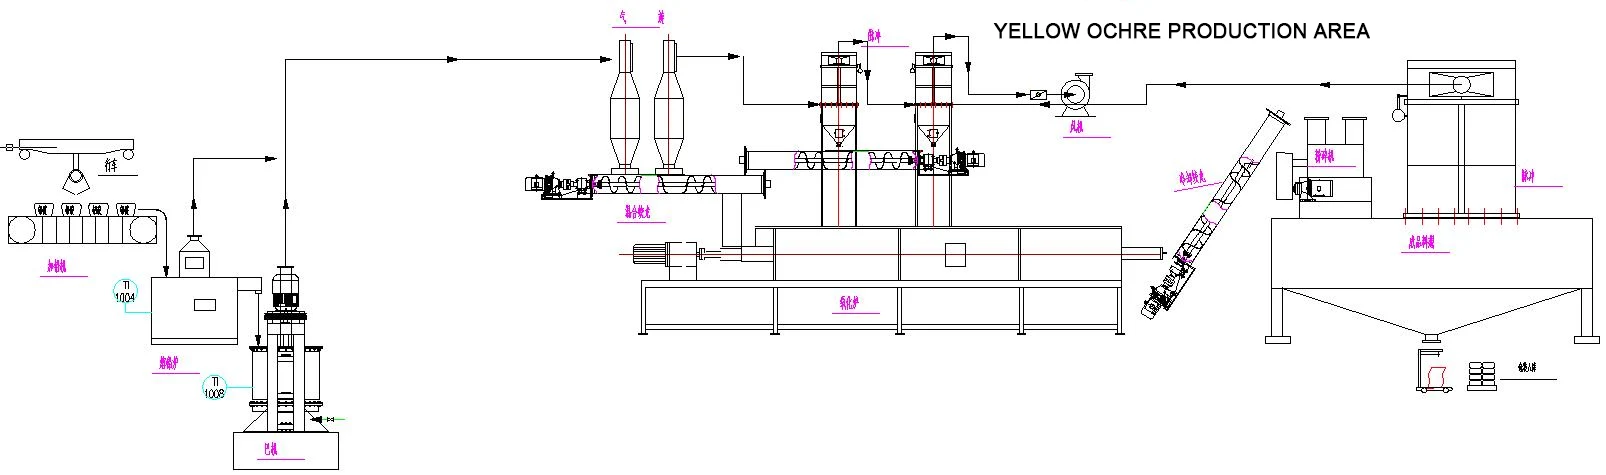
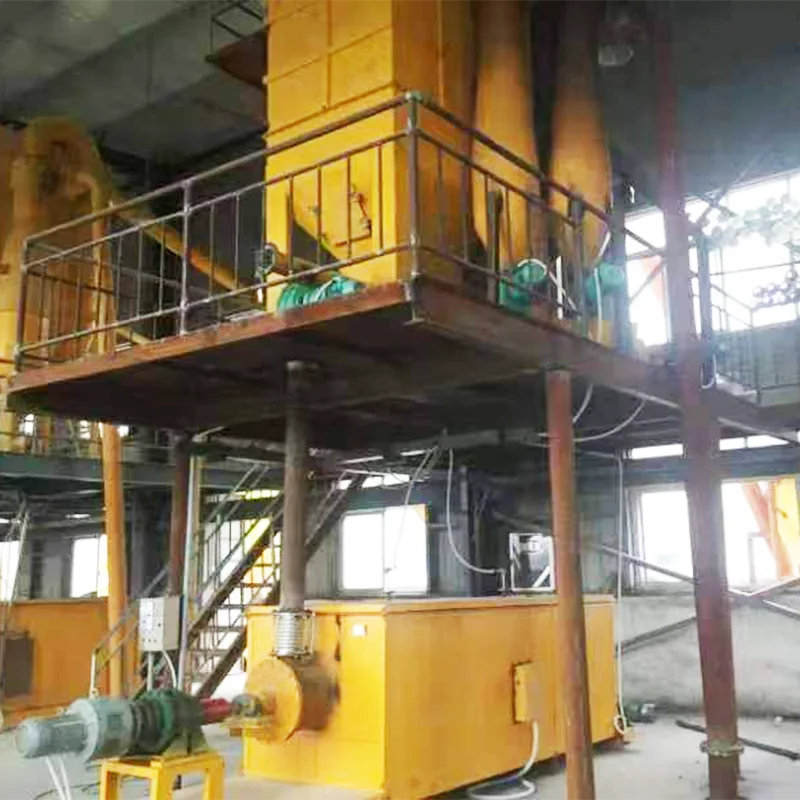
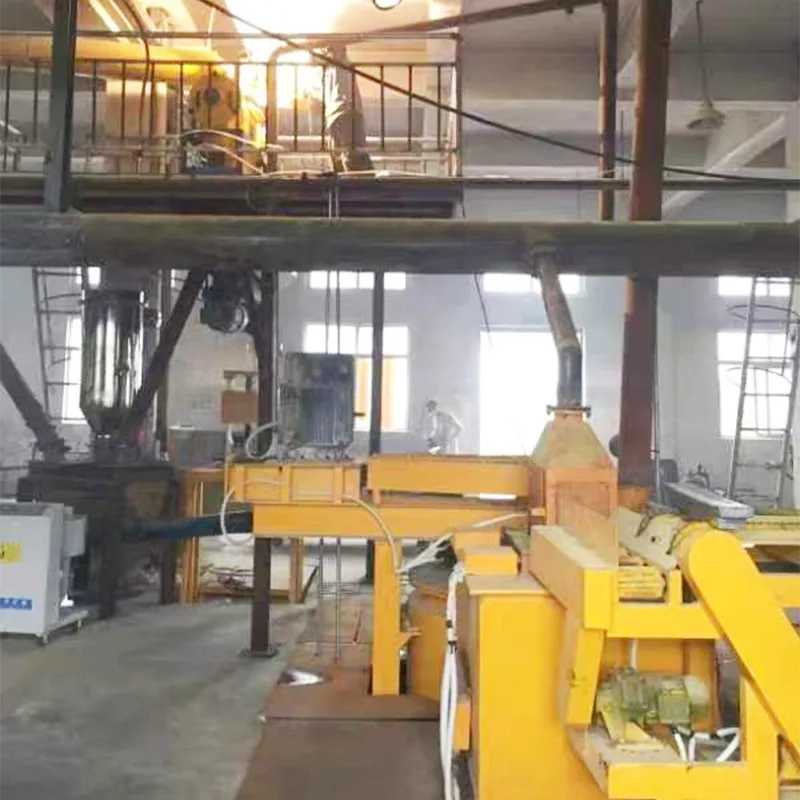
1. Секция за фрезоване на Бартън
|
Номер на последователност |
Име на устройството |
количество |
мощност |
Материал |
параметър |
|
1 |
Автоматичен оловен транспортьор |
1 |
1.5 |
Q235 |
Харбин лагери, Deneng Motors (енергийна ефективност на първо ниво), и лечение на намаляване на маслото |
|
2 |
Оловна топеща пещ |
1 |
15 |
310Sstainless стомана |
Предлагат се вътрешно отопление и външно отопление. Оборудването е проектирано за температурен диапазон 0-550 градуса. Материалът е 321 без неръждаема стомана (издържа на температурата от 780 градуса) с температурен сензор |
|
3 |
Горелка за горелка |
1 |
/ |
|
Riello Burner |
|
4 |
Окислителна пещ 1500 (Покривна плоча Δ16 фланец Δ25) |
1 |
45 |
310s неръждаема стомана, Кофа Δ14 отдолу Δ40 |
310s неръждаема стомана (издържа на температура от 1180 градуса), варел Δ14 отдолу Δ40, Deneng двигател (енергийна ефективност в един клас), Харбин лагери, оборудването е проектирано да работи при температура 0-600 градуса, с устройство за температурни сензори |
|
5 |
Основи на окислителната пещ |
1 |
/ |
Покритие на фондацията |
Изолация без изтичане |
|
Номер на последователност |
Име на устройството |
количество |
мощност |
Материал |
параметър |
|
6 |
MC-ⅱ-108 Колектор за прах |
1 |
2.2 |
Q235D3 |
Филтърска площ 65 квадрат, концентрация на прах <15g/m3, Ефективност 99,5% |
|
7 |
15kW вентилатор |
1 |
15 |
9-19-5.6 15kW |
Налягане на въздуха 7400, поток 3200, Deneng Motor (енергийна ефективност на първо ниво) |
|
8 |
Звездна форма на изпускане |
4 |
1. 1*4 |
Механично и електрическо разделяне |
Механично и електрическо разделяне, 4 литра/Rev |
|
9 |
400 Циклон сепаратор |
2 |
/ |
Q235D3 |
Филтърска площ 90 квадрат, ефективност 92% |
2. Секция за изработка на жълт оловен прах
|
Сериен номер |
Име на устройството |
количество |
мощност |
Забележка |
Забележка |
|
1 |
Жълта охрана пещ (Ориз с дълъг 7,5 метра) |
1 |
55 |
500 заварена тръба |
310s неръждаема стомана (издържа на температура 1180 градуса), Deneng двигател (енергийна ефективност на първо ниво), Hal Bin лагери, оборудването е проектирано да работи при температура 0-730 градуса |
|
2 |
Конвейер за охлаждащ винт |
1 |
1.5 |
φ159,2 ориз |
Q235, транспортиране на скорост 350 кг/h, Температура на материала ≤65 Денг двигател (енергийна ефективност на първо ниво), Лечение на редукционно масло |
|
3 |
Конвейер за охлаждащ винт |
1 |
2.2 |
Φ219 × 4,5 ориз |
304 неръждаема стомана, транспортираща скорост 400 кг/ч, Температура на материала ≤34 градуса, Deneng Motor (енергийна ефективност на първо ниво), лечение на редукционно масло |
3. Раздел за смазване
|
Сериен номер |
Име на устройството |
количество |
мощност |
Забележка |
Забележка |
|
1 |
Силоз, винтов транспортьор |
1 |
1.5 |
|
Капацитет за съхранение 1500 кг, транспортиране на скорост 1t/h, Температурата на материала е нормална температура, Deneng Motor (енергийна ефективност от първо ниво), пречистване на маслото, редуктор, Събиране на опаковки и прах |
|
2 |
Машина за скрининг на циклона |
1 |
2.2 |
Q235 |
Скрининг капацитет ≥500kg/h, Скрининг финост ≤200head |
|
3 |
MC-ⅱ-48 Колектор за прах |
1 |
/ |
Q235D3 |
Филтрационна площ 48 квадрат, концентрация на прах <12g/m3, Ефективност 99,5% |
|
4 |
Колекционер на прах от микро тръби |
1 |
/ |
|
Филтрационна площ 70 квадратни метра, концентрация на прах <0,03 g/m², Ефективност 99,85% |
4. Раздел за опаковане
|
Сериен номер |
Име на устройството |
количество |
мощност |
Забележка |
Забележка |
|
1 |
Машина за опаковане на готови продукти |
1 |
5 |
|
Оловен прах, контактни материали 304 неръждаема стомана, тефлонова обработка |
|
2 |
Фиксирано шофиране |
1 |
2 |
|
2 тона |
|
3 |
Кутия за съхранение |
1 |
/ |
|
304 неръждаема стомана |
|
4 |
Платформа |
1 |
/ |
|
|
5. Спомагателно оборудване
Електрически уреди, кабели: Електрически уреди PLC Управление, ръчни и автоматични режими, с аларма за неизправност Електрически уреди: Delixi контактор, Siemens сензорен екран, Delixi модул, инвертор на Delixi, главен превключвател на захранването (Delixi)
Горещи маркери: Ново оборудване за производствена линия на жълто олово
Изпратете запитване
Моля, не се колебайте да изпратите вашето запитване във формата по-долу. Ще ви отговорим до 24 часа.
-
WhatsApp
-
E-mail
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност